آلة إعادة تدوير تقطيع النفايات: دليل عملي للاختيار والتنفيذ - من المبدأ إلى الحلول في الموقع
إذا أخطأت في الخطوة الأولى في اختيار أتقطيع النفايات,سيتم اختناق بقية خط إعادة التدوير الخاص بك منذ اليوم الأول. وينتهي الأمر بالعديد من المصانع إما بإنتاجية غير كافية أو بكسر متكرر للشفرة - ويكون السبب الجذري دائمًا تقريبًا هو عدم التطابق بين خصائص المواد ومواصفات الماكينة. توضح هذه المقالة منطق الاختيار، والمعلمات الواقعية، والمزالق الأكثر شيوعًا حتى تتمكن من القيام بذلك بشكل صحيح من المرة الأولى.
ما هي آلة التقطيع بالضبط - وكيف تختلف عن آلة التحبيب؟
يستخدم الكثير من الأشخاص المصطلحين "التقطيع" و"المحبب" بالتبادل. وهذا سوء فهم مكلف.
تعمل آلة التقطيع بسرعة منخفضة (عادةً 20-80 دورة في الدقيقة) مع عزم دوران مرتفع. لقد تم تصميمه للتعامل مع المواد الأولية الضخمة والكبيرة الحجم وغير المتجانسة - فكر في بالات كاملة من زجاجات PET، أو براميل كبيرة من HDPE، أو مصدات السيارات. أنها لا تتطلب مدخلات نظيفة. ويمكنها أيضًا تحمل المسامير والأحجار والملوثات الأخرى المختلطة. وتتمثل مهمة آلة التقطيع في تقليل الحجم الأساسي، حيث يتم تقليل حجم المواد إلى قطع تتراوح بين 30 و150 ملم.
وعلى النقيض من ذلك، تعمل آلة التحبيب بسرعة عالية باستخدام سكاكين القطع الحادة. إنها تتطلب مدخلات موحدة ومحددة الحجم نسبيًا وتنتج جزيئات أكثر دقة يمكن أن تدخل مباشرة في عملية التكوير أو البثق. تنتمي آلة التحبيب إلى أسفل مرحلة التقطيع.
قاعدة بسيطة: آلة التقطيع هي "المستكشف"؛ المحبب هو "أداة التشطيب".
أي من أنواع آلات التقطيع الثلاثة الرئيسية يجب أن تختارها؟
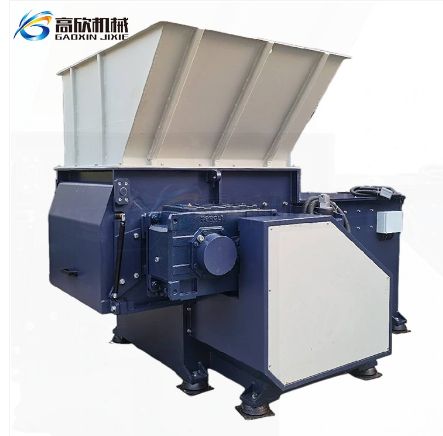
التكوينات الثلاثة الأكثر شيوعًا في السوق هي آلات تمزيق الورق ذات العمود الواحد، والعمود المزدوج، والأربعة أعمدة. يعد اختيار النوع الخاطئ أحد الأخطاء الأكثر شيوعًا - والأكثر تكلفة - في الصناعة.
| نوع الآلة | مبدأ العمل | المواد المناسبة | نطاق الإنتاجية | نطاق السعر (دولار أمريكي) |
|---|---|---|---|---|
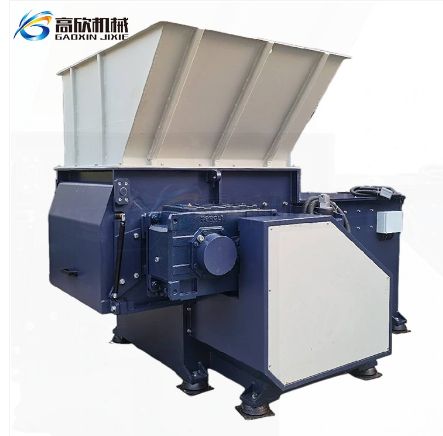
| رمح واحد | عمود دوار واحد؛ يتم التحكم في حجم الإخراج بواسطة شاشة سفلية | الأفلام، والأكياس المنسوجة، وزجاجات PET، وسبائك الحقن | 200-2000 كجم/ساعة | 10.000-40.000 دولار |
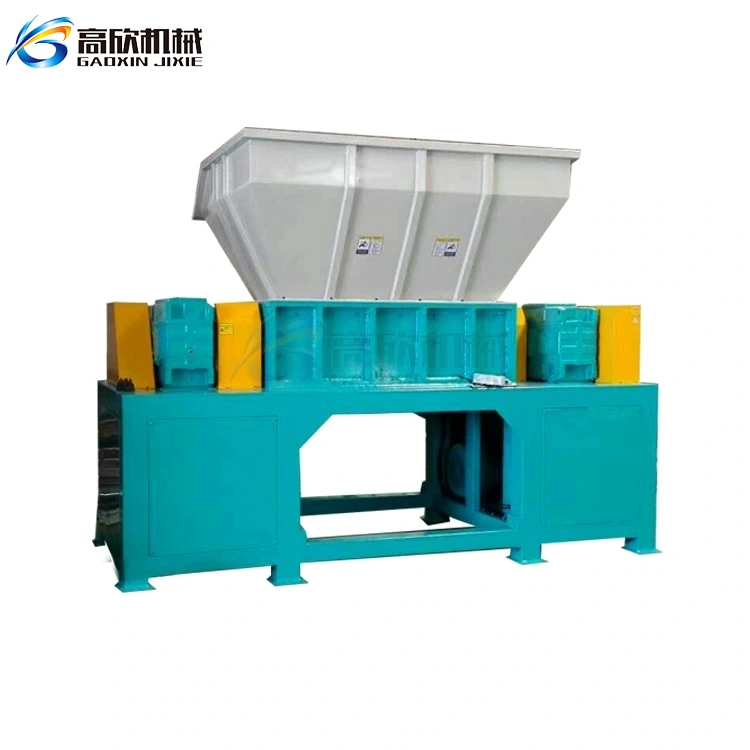
| التوأم رمح | اثنين من مهاوي مكافحة الدورية. عمل القص والتمزيق | براميل HDPE، أنابيب PVC، مصدات السيارات، مواد بلاستيكية صلبة مختلطة | 500-5000 كجم/ساعة | 25.000-80.000 دولار |
| أربعة رمح | أربعة أعمدة مع قص على مرحلتين؛ إخراج أكثر اتساقا | النفايات البلدية الصلبة المختلطة (MSW)، وإعداد RDF/SRF | 1,000-10,000+ كجم/ساعة | 60.000 - 250.000 دولار + |
إرشادات الاختيار:
مواد خفيفة الوزن ونظيفة نسبيًا (على سبيل المثال، أفلام التغليف والزجاجات) → يعد العمود الفردي كافيًا وفعالاً من حيث التكلفة ويوفر تحكمًا جيدًا في حجم المخرجات.نفايات صناعية سميكة أو صلبة أو مختلطة (تحتوي على معادن بسيطة) ← عمود مزدوج - عزم دوران أعلى، ومقاومة أفضل للصدمات.
تركيبة المواد المعقدة، أو متطلبات النقاء العالية، أو التغذية في أجهزة الفرز الضوئية / خطوط إنتاج RDF → أربعة أعمدة — تضمن توحيد الإخراج بشكل متسق في مسار واحد.
معلمات العالم الحقيقي لآلات التقطيع ذات العمود المزدوج (معدات صينية الصنع):
| نموذج | الطاقة (كيلوواط) | غرفة التقطيع (مم) | الإنتاجية (كجم/ساعة) | الوزن الصافي (كجم) |
|---|---|---|---|---|
| آر إس سي إف612 | 45+45 | 1220×650 | 5000-10000 | 7000 |
| آر إس سي812 | 75+75 | 1220×800 | 10.000-20.000 | 10.000 |
| آر إس سي912 | 90+90 | 1220×900 | 20.000-25.000 | 11,500 |
| آر إس سي1016 | 110+110 | 1600×1000 | 30.000-50.000 | 13000 |
هام: هذه هي القدرات ذات الحد الأعلى. تعتمد الإنتاجية الفعلية بشكل كبير على المادة، وسنتناول كيفية حساب الناتج الفعلي لاحقًا.
الخطوة الأكثر إغفالًا: المعالجة المسبقة للواجهة الأمامية
يفترض العديد من أصحاب المصانع أن آلة التقطيع يمكنها "أكل أي شيء" وببساطة تفريغ النفايات الخام مباشرة. والنتيجة؟ الاختناقات المتكررة والشفرات المكسورة والتوقف غير المخطط له.
يعد تغذية النفايات الخام غير المعالجة مباشرة في آلة التقطيع أسرع طريقة لإتلاف القواطع والتسبب في انسدادات شديدة.
يجب أن يشتمل خط المعالجة المسبقة المصمم بشكل صحيح على ما يلي:
-
فتاحة الأكياس — ستؤدي الأكياس الكاملة الملفوفة حول العمود إلى توقف الماكينة؛ يجب أن يتم تمزق الأكياس وتفريغها من الغازات أولاً.
-
غربال غربال الطبلة (فتحة 80-150 مم) — يزيل الحصى الناعم والرمل والمواد العضوية التي لا تحتاج إلى تمزيق، مما يقلل حمل التقطيع بنسبة 15-30%.
-
الفاصل المغناطيسي ذو النطاق الزائد — يمكن للمسامير والمسامير وقصاصات الحديد أن تدمر الشفرات في غضون ساعات؛ يجب أن يقوم المغناطيس المعلق بسحبها للخارج قبل التقطيع.
-
محطات الفرز اليدوي / البصري - قم بإزالة العناصر الخطرة مثل أسطوانات الغاز والبطاريات وقطع الزجاج الكبيرة التي يمكن أن تسبب أضرارًا كارثية.
بالنسبة للخردة الصناعية النظيفة نسبيًا (على سبيل المثال، قطع الإنتاج)، تكون المعالجة المسبقة أبسط: الفرز حسب نوع الراتنج (PET مقابل HDPE مقابل PP). إذا كان الهدف هو إنتاج وقود RDF، فإن التغذية بالتيار المختلط تكون مقبولة.
الإنتاجية الحقيقية — لا تنخدع بأرقام اللوحات
يتم قياس الإنتاجية المطبوعة على لوحة اسم الجهاز في ظل ظروف مثالية - رقائق HDPE نظيفة، وتغذية مستمرة، وبدون انقطاع. في العمليات الواقعية، مع الملوثات وتقلبات الكثافة ومحتوى الرطوبة، غالبًا ما يكون الناتج الفعلي نصف أو حتى أقل من الرقم المطالب به.
حساب عملي للإنتاجية من خطوتين:
الخطوة 1 - تطبيق عامل مؤشر صلابة المواد (MHI):
-
زجاجات PET / HDPE النظيفة → العامل 0.80-0.90
-
البلاستيك الصلب المختلط → العامل 0.60-0.70
-
المواد البلاستيكية المختلطة البلدية الملوثة → العامل 0.45-0.60
الخطوة 2 - تطبيق معامل كفاءة النظام (SEC)، عادةً 0.70-0.85:
الإخراج الفعلي = سعة اللوحة × MHI × SEC
مثال: آلة ذات قدرة 2000 كجم/ساعة تقوم بمعالجة المواد البلاستيكية الصلبة المختلطة (MHI = 0.65) مع كفاءة التشغيل المستمر (SEC = 0.75):
- 2000 × 0.65 × 0.75 = 975 كجم/ساعة
وهذا يعني أنه إذا كنت تخطط لإنتاج 15 طنًا يوميًا (نوبتين كل منهما 8 ساعات)، فإن السعة النظرية المطلوبة للوحة الاسم تبلغ على الأقل ~2000 كجم/ساعة. إن شراء آلة مصنفة عند 1000 كجم/ساعة بناءً على الملصق الخاص بها من شأنه أن يترك خط إنتاجك بأكمله يعاني من نقص التغذية.
القاعدة الذهبية: قم دائمًا بزيادة الحجم بمقدار طبقة واحدة على الأقل. تصبح آلة التقطيع الصغيرة الحجم بمثابة عنق الزجاجة للمصنع بأكمله. يؤدي المضي قدمًا بخطوة أكبر إلى إضافة تكلفة هامشية ولكنه يمنحك هامش أمان يدفع تكاليفه من خلال المرونة التشغيلية.
تكلفة الصيانة هي التكلفة الحقيقية
شراء الجهاز هو مجرد البداية. يتم تحديد التكلفة الإجمالية للملكية (TCO) حسب عمر الشفرة وإمكانية الخدمة واستجابة المورد.
الحقيقة حول ارتداء الشفرة
آلة التقطيع هي في الأساس "مقص عملاق" - فهي تقطع بقوة القص، وليس بالطحن. بمجرد أن تصبح حواف القطع باهتة، تتوقف الماكينة عن القطع وتبدأ في تمزيق المواد وسحقها. تنخفض الإنتاجية، ويرتفع استهلاك الطاقة، ويتعرض المحرك الرئيسي لضغط مفرط.
يختلف عمر الشفرة بشكل كبير حسب المادة: قد تحتاج نفس آلة التقطيع التي تعالج المواد البلاستيكية المختلطة إلى استبدال الشفرة مرة واحدة في السنة، بينما قد تتطلب إطارات التقطيع ذلك كل شهر.
الاعتبارات الرئيسية:
-
مادة الشفرة - تكلف أداة الفولاذ D2 مبلغًا أكبر مقدمًا ولكنها تدوم لفترة أطول بمقدار 2-3 مرات من الشفرات الفولاذية الكربونية القياسية في التطبيقات الكاشطة.
-
ميزانية استبدال الشفرة كل 800-1500 ساعة تشغيل عند معالجة المواد الأولية الملوثة أو الكاشطة.
ما الذي تبحث عنه في المورد
يجب أن يقدم المورد الموثوق به:
-
مواصفات مادة الشفرة الواضحة وتقييم الصلابة (عادةً 58-62 HRC للفولاذ من الدرجة D2)
-
قطع الغيار المتوفرة بسهولة مع فترات زمنية موثقة
-
إرشادات التثبيت ودعم التشغيل في الموقع
-
الوثائق الفنية، بما في ذلك المخططات الكهربائية وأدلة الصيانة
لا تغفل معادلة التكلفة الإجمالية. إن الماكينة التي تكلف أقل بنسبة 20% مقدمًا ولكن عمر الشفرة أقصر بنسبة 50% وفترة انتظار 6 أسابيع لقطع الغيار ستنتهي بتكلفة أكبر بكثير خلال أول عامين من التشغيل.
قائمة مراجعة عملية قبل الشراء
أجب عن هذه الأسئلة الستة قبل اتخاذ أي قرار، فهي تغطي 80% من مخاطر الاختيار:
-
كم عدد الأطنان التي تحتاج إلى معالجتها يوميًا أو أسبوعيًا؟ - تحديد مستوى القدرة.
-
ما هو تكوين المواد؟ ما هي نسبة الفيلم؟ قطع جامدة؟ محتوى الرطوبة؟ أي تلوث معدني؟ - تحديد نوع الجهاز .
-
ما هو حجم الجسيمات الناتج المطلوب؟ الاستخدام النهائي - التكوير، الفرز البصري، أو إنتاج وقود RDF؟ - تحديد حجم الشاشة.
-
كم المساحة الأرضية المتوفرة؟ تشغل ماكينة التقطيع وناقلات التغذية/الإخراج مساحة أكبر بكثير من مساحة الماكينة وحدها.
-
هل يمكن الاعتماد على دعم ما بعد البيع وتوريد قطع الغيار؟ هل لدى المورد مستودع قطع غيار محلي؟ ما هي تكلفة يوم واحد من التوقف أثناء انتظار قطع الغيار؟
-
هل الميزانية تشمل التركيب والتشغيل؟ خصص مبلغًا إضافيًا بنسبة 10-15% من سعر الماكينة للتركيب والتكامل، خاصة عند الاتصال بأنظمة النقل والفرز الحالية.
اختيار أتقطيع النفاياتلا يتعلق الأمر باختيار جهاز من ورقة المواصفات. يتعلق الأمر بالمواءمة المنهجية لخصائص المواد ومتطلبات الإنتاجية الحقيقية وتكامل الخطوط وتكاليف الصيانة طويلة المدى مع اختيار المعدات. جدول المواصفات هو أداة وليس الحل. إن استثمار الوقت مقدمًا لإنجاز الواجب المنزلي بشكل صحيح سيوفر لك تكاليف الصيانة ووقت الإنتاج الضائع أكثر بكثير من فرق السعر بين خيارات المعدات.
أخبار ذات صلة
- النقل الذكي، وتمكين الإنتاج الفعال - خبير حلول الناقل اللولبي المخصص لديك
- تحويل النفايات إلى كنز، وتحويل الحجر إلى ذهب - يفتح حقبة جديدة من الربحية والتنمية الخضراء لإعادة تدوير PET.
- الخلاطات البلاستيكية العمودية: تعزيز الخلط الدقيق، ووضع معيار جديد في تصنيع البلاستيك الذكي
- استعد قيمة نفاياتك البلاستيكية باستخدام جهاز تقطيع البلاستيك Gaoxin - وهو الحل النهائي لإعادة التدوير بكفاءة
- مكبس الوزن: كيف يعمل وسبب أهميته لعمليات إعادة التدوير الحديثة
- خلاط الخلط الأفقي: دليل عملي للتصميم والتطبيقات واتجاهات السوق
اترك لي رسالة